Usinage de l’aluminium : alliages, CNC et finitions
L’usinage alu paraît simple au premier regard, mais le bon résultat dépend vite de choix très concrets. Entre la matière, l’outil, la machine et l’objectif final, chaque détail compte. Un mauvais réglage peut vite dégrader la surface, fragiliser la stabilité de la pièce et compliquer le travail. Si vous comparez plusieurs solutions avant de commander, vous gagnez en précision, en finition et en sérénité. L’enjeu n’est pas seulement de couper de l’aluminium, mais de choisir la bonne méthode dès le départ.
Dans un projet d’usinage de l’aluminium, le vrai sujet est donc la décision : quel alliage, quel procédé, quel niveau de finition et quel prestataire pour votre besoin ? Cette logique de comparaison vous aide à éviter les mauvaises surprises et à viser un résultat durable, propre et cohérent avec votre budget.
Pourquoi l’aluminium n’offre pas toujours le même résultat selon la nuance choisie
L’aluminium n’a pas un comportement unique : selon l’alliage, l’usinage change nettement. Une nuance plus tendre se coupe vite, mais elle marque plus facilement. Une nuance plus dure demande davantage de maîtrise, mais elle peut offrir une meilleure tenue dans le temps. Pour vous, cela signifie qu’un même matériau peut donner des résultats très différents selon la conception de la pièce et l’usage final.
- La composition modifie la coupe, donc l’effort demandé à l’outil.
- La rigidité influence la stabilité pendant l’usinage.
- La sensibilité à la corrosion change selon l’alliage.
- La qualité de surface varie avec la nuance et le réglage.
Pour une pièce légère destinée à l’habillage ou au prototypage, un aluminium plus souple peut suffire. Pour une pièce exposée à des contraintes mécaniques, mieux vaut viser un alliage plus résistant, même si la coupe demande plus d’attention. C’est souvent là que se joue la qualité finale.
Ce que la légèreté change vraiment en atelier
La légèreté de l’aluminium facilite la manutention et accélère certaines opérations, mais elle ne simplifie pas tout. Une pièce mince peut vibrer, se déformer ou perdre en stabilité si la prise n’est pas adaptée. En atelier, cela oblige à choisir un montage plus rigide, une avance cohérente et une coupe régulière. Sur un petit lot, cette souplesse est un avantage; sur une série, elle impose surtout de bien verrouiller le procédé.
Quand la résistance à la corrosion devient un critère décisif
Si votre pièce doit vivre en extérieur, dans un environnement humide ou proche d’un usage électronique, la corrosion devient vite un critère de choix. Certains alliages d’aluminium résistent mieux que d’autres et limitent les reprises de surface. Cela compte autant pour l’esthétique que pour la durabilité. Dans ce cas, mieux vaut comparer la nuance, la finition et le traitement final avant de valider la production.
Quels alliages comparer avant de lancer la production
Avant de lancer une fabrication, il faut comparer la nuance d’aluminium avec le résultat attendu. Le bon alliage ne se choisit pas seulement sur catalogue : il dépend de la précision recherchée, du budget et de la fonction de la pièce. Une pièce mécanique, une pièce automobile ou un boîtier électronique n’imposent pas les mêmes arbitrages. Vous gagnez du temps si vous regardez d’abord la matière, puis le procédé.
| Alliage | Atout principal | Usage conseillé |
|---|---|---|
| 2017A | Bonne usinabilité | Pièces mécaniques précises |
| 5083 | Très bonne résistance à la corrosion | Milieux humides ou marins |
| 6061 | Compromis équilibré | Prototypes et pièces polyvalentes |
| 7075 | Résistance élevée | Pièces techniques exigeantes |
Le 2017A se montre intéressant quand la coupe doit rester fluide. Le 5083 rassure si la corrosion compte davantage que la finition miroir. Le 6061 reste souvent le choix le plus souple pour un projet polyvalent. Le 7075, lui, sert quand la résistance prime, même si la matière demande plus de soin. Pour une pièce de précision, l’équilibre entre qualité, coût et comportement en atelier fait souvent la différence.
2017A, 5083, 6061, 7075 : lequel choisir selon votre besoin ?
Si vous cherchez une nuance facile à produire, le 2017A est souvent apprécié en mécanique. Pour une pièce exposée à l’humidité, le 5083 prend l’avantage. Le 6061 convient bien à l’électronique ou à des produits mixtes, car il reste polyvalent. Le 7075 se réserve plutôt aux usages où la résistance mécanique justifie un coût plus élevé. Le choix dépend donc moins du nom de l’alliage que du besoin réel.
Le bon compromis entre résistance, coût et finition
Le meilleur compromis n’est pas toujours le plus résistant. Un alliage trop ambitieux peut renchérir la fabrication sans améliorer l’usage final. À l’inverse, une nuance trop simple peut compliquer la tenue dimensionnelle ou la finition. Pour décider, regardez le niveau de contrainte, la série envisagée et la qualité attendue. C’est souvent ce trio qui oriente le bon choix.
CNC, tournage ou fraisage : quelle solution choisir pour votre pièce ?
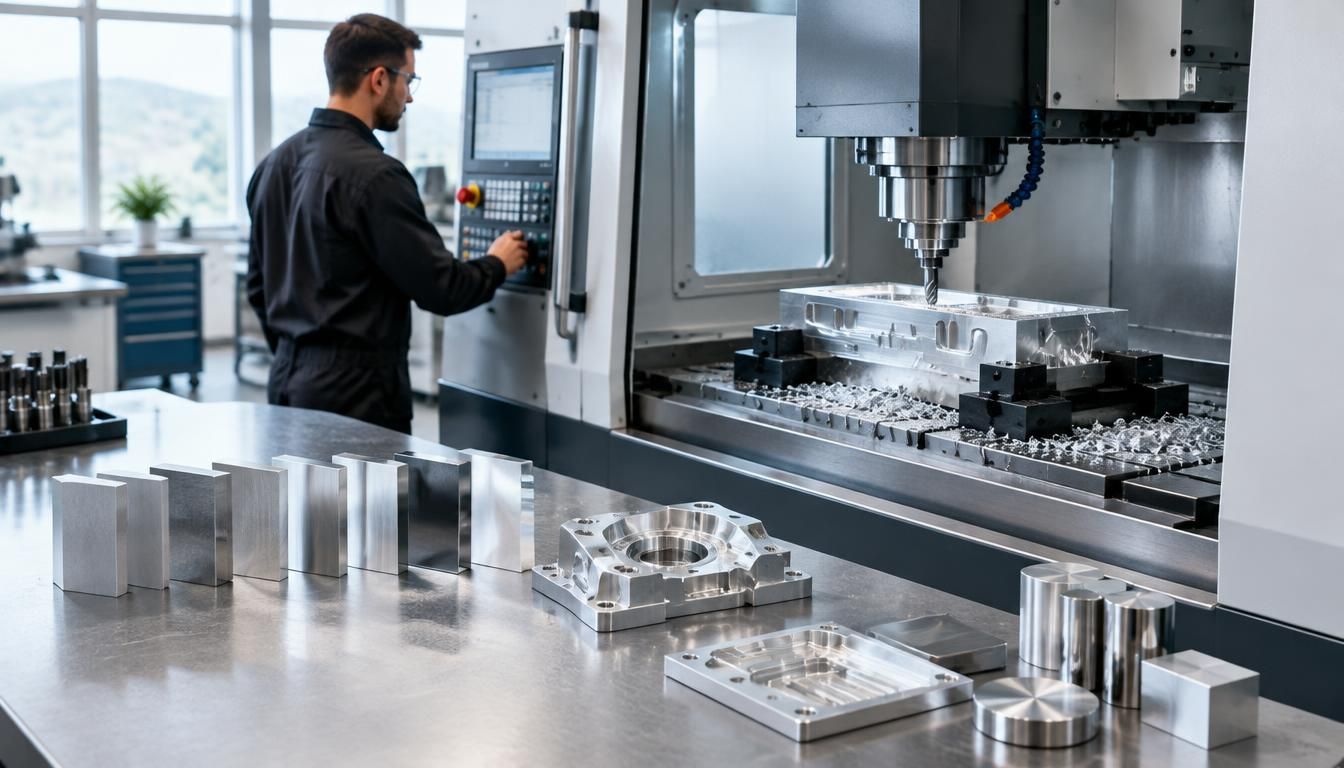
Quand vous comparez les procédés, le vrai sujet est la forme de la pièce et le niveau de répétabilité attendu. Le CNC rassure pour les géométries complexes, le tournage convient aux formes rondes, et le fraisage reste très efficace pour les surfaces planes ou les poches. En pratique, le bon choix dépend de la conception, du volume et du niveau de précision recherché.
- Le CNC offre une répétabilité élevée sur des séries courtes.
- Le tournage est idéal pour les pièces cylindriques.
- Le fraisage gère bien les formes complexes et les rainures.
- Le coût varie selon la complexité et le temps machine.
Pour une petite série, le CNC reste souvent privilégié, car il réduit les écarts entre les pièces. Le fraisage devient intéressant dès qu’il faut travailler des faces, des emplacements techniques ou des surfaces nettes. Le tournage, lui, reste le plus bon choix pour des formes symétriques. Si vous hésitez, partez toujours de la géométrie finale.
Pourquoi le CNC est souvent privilégié pour les petites séries
Le CNC permet de lancer une fabrication sans multiplier les réglages manuels. Vous obtenez une pièce plus régulière, avec une précision mieux tenue d’un exemplaire à l’autre. C’est particulièrement utile quand le délai compte et que la pièce doit être reproduite à l’identique. Pour une série de 10 à 200 unités, cette logique reste souvent la plus rentable.
Dans quels cas le fraisage reste le meilleur choix
Le fraisage s’impose souvent pour les pièces plates, les logements techniques et les découpes nettes. Il offre une bonne maîtrise de la surface et permet d’attaquer plusieurs zones sans changer de machine. Si votre produit demande des formes ouvertes ou des détails précis, ce procédé garde un vrai avantage. Il devient d’autant plus pertinent que la matière reste stable pendant la coupe.
Tournage ou extrusion : ce que la forme de la pièce change
Une pièce ronde ou tubulaire se prête mieux au tournage, car la matière tourne autour d’un axe. L’extrusion, elle, sert surtout à obtenir un profil de base avant reprise. Si vous partez d’un profil extrudé, le travail d’usinage sera souvent plus rapide, mais il faudra vérifier les tolérances. La forme initiale influence donc directement le coût et le délai.
Réglages machine, outils de coupe et paramètres qui font la différence
Sur l’aluminium, les réglages font souvent la différence entre une pièce propre et une pièce marquée. La broche, l’avance, la vitesse et la profondeur de coupe doivent être cohérentes avec la matière. Un outil trop agressif chauffe, un montage instable vibre, et le copeau s’évacue mal. Vous pouvez gagner beaucoup en qualité simplement en vérifiant les bons paramètres avant production.
- Contrôler la broche et son état avant lancement.
- Adapter l’avance à la matière et à la finition.
- Limiter la profondeur si la pièce est fine.
- Vérifier le refroidissement et l’évacuation du copeau.
- Choisir un outil adapté au revêtement et à la géométrie.
Une vitesse trop élevée augmente la chaleur et réduit la stabilité. Une avance trop faible peut au contraire frotter et laisser une mauvaise coupe. Pour un bon résultat, il faut viser un équilibre, surtout si la pièce est technique. Le revêtement de l’outil, la rigidité de la machine et la qualité du taraudage jouent aussi sur la vie de l’outil.
Comment ajuster vitesse, avance et profondeur sans dégrader la surface
Pour préserver la surface, mieux vaut travailler avec une vitesse régulière, une avance adaptée et une profondeur modérée au premier passage. Si la coupe est trop brutale, le copeau se compacte et la chaleur monte vite. En pratique, un réglage progressif donne souvent un meilleur état de surface qu’un passage trop ambitieux. Sur les petites pièces, la stabilité compte autant que la puissance.
Les erreurs d’outillage qui réduisent la durée de vie
Un outil mal choisi s’use vite, surtout si la géométrie n’est pas pensée pour l’aluminium. Un mauvais serrage, une broche mal alignée ou un refroidissement insuffisant réduisent la durée de vie. Les vibrations fatiguent aussi le tranchant et cassent le rythme de coupe. Si vous comparez des ateliers, ce point révèle souvent leur niveau de maîtrise réel.
Finition, contrôle qualité et traitements de surface à comparer avant de valider
La finition change complètement la perception d’un produit en aluminium. Une surface brute peut convenir à un prototype, mais un produit destiné à l’électronique ou à un usage visible demande souvent mieux. Le contrôle final doit vérifier la cote, l’aspect et la stabilité de la pièce. C’est là que l’on distingue un travail correct d’une fabrication vraiment soignée.
- Une surface régulière, sans marques profondes ni arrachements.
- Des arêtes propres et bien ébavurées.
- Une qualité visuelle homogène sur toute la pièce.
- Un contrôle dimensionnel conforme aux tolérances annoncées.
Entre brut, ébavuré, poli et anodisé, le choix dépend du produit final. Le brut convient au test fonctionnel. L’ébavuré améliore déjà le confort d’usage. Le poli valorise l’aspect visuel. L’anodisé protège mieux la surface et renforce la résistance à la corrosion. Si votre pièce doit être visible ou manipulée souvent, la finition devient un vrai critère d’achat.
Usinage brut ou anodisé : quel rendu choisir ?
Le brut limite les coûts et accélère la sortie atelier, mais il laisse plus de traces. L’anodisé apporte une protection supplémentaire et une finition plus nette. Pour un boîtier, un composant électronique ou une pièce exposée, cette option devient souvent judicieuse. Si l’objectif est seulement de valider une forme, le brut suffit parfois. Le bon choix dépend donc du rôle réel de la pièce.
Les contrôles à demander pour sécuriser la qualité finale
Avant validation, demandez un contrôle visuel et dimensionnel. Vérifiez les tolérances, l’état des arêtes et l’homogénéité de la surface. Si la pièce est sensible, un relevé de cote ou une mesure comparative peut éviter un retour coûteux. Ce point est décisif quand la stabilité et la précision doivent être garanties sur toute la fabrication.
Comment choisir le bon prestataire selon votre besoin, votre budget et votre délai
Choisir un atelier ne se résume pas à comparer un prix. Pour une fabrication en aluminium, il faut regarder la conception, le processus, la machine et la capacité à tenir les tolérances. Un bon prestataire vous aide à éviter les erreurs dès le départ. Si vous avez un prototype, une petite série ou une pièce technique, votre priorité ne sera pas la même.
- La capacité à respecter les tolérances annoncées.
- La clarté sur les délais de fabrication.
- La maîtrise du processus pour votre matière.
- La qualité du contrôle avant expédition.
- La flexibilité pour adapter la conception.
Posez des questions simples : quelle matière recommandez-vous, quel délai réaliste, quel niveau de précision pouvez-vous garantir, et comment gérez-vous le contrôle final ? Ces réponses vous aideront à comparer plusieurs ateliers sans vous fier uniquement au discours commercial. En industrie mécanique, la fiabilité du processus compte souvent plus qu’un tarif séduisant.
Les critères qui départagent vraiment deux ateliers
Deux ateliers peuvent afficher un savoir-faire proche, mais la différence se voit dans la régularité. Regardez la maîtrise des réglages, la capacité à gérer votre matière et la façon de sécuriser la pièce. Un bon atelier explique ses limites, propose des ajustements et anticipe les risques. C’est souvent ce sérieux qui fait gagner du temps au final.
Quand privilégier la flexibilité plutôt que la production en série
Si votre projet évolue encore, la flexibilité vaut mieux qu’une logique de série rigide. Pour un prototype ou une petite fabrication, vous avez besoin d’un partenaire capable d’ajuster rapidement la conception. En revanche, pour un volume stable, la répétabilité devient prioritaire. Le bon choix dépend donc du stade de votre projet et de la matière à traiter.
FAQ – Questions fréquentes sur l’usinage de l’aluminium
Quel alliage d’aluminium choisir pour une pièce technique ?
Pour une pièce technique, choisissez l’aluminium selon la contrainte principale : précision, corrosion ou résistance mécanique. Un alliage comme le 6061 convient souvent aux usages polyvalents, tandis qu’un 7075 se réserve à des pièces plus exigeantes. Le bon choix dépend aussi de l’usinage, de la finition et du contrôle attendu.
Le CNC est-il toujours la meilleure solution pour l’usinage de l’aluminium ?
Non, le CNC n’est pas toujours indispensable. Il devient très pertinent pour une pièce complexe, une petite série ou une forte précision. Pour une forme simple, le fraisage ou le tournage peut être plus économique. Le bon procédé dépend de la fabrication visée, du temps machine et du niveau de répétabilité.
Pourquoi la finition de surface peut-elle varier autant d’un atelier à l’autre ?
La qualité de la surface dépend de l’outil, de la broche, de l’avance, du refroidissement et du contrôle final. Deux ateliers peuvent travailler le même aluminium, mais obtenir un rendu différent si la coupe ou la stabilité ne sont pas identiques. La nuance et le réglage influencent aussi le résultat.
Comment éviter les défauts liés à la chaleur et aux copeaux ?
Pour limiter la chaleur, il faut une avance cohérente, une profondeur adaptée et un refroidissement efficace. Les copeaux doivent être évacués régulièrement pour éviter les reprises de coupe. Si la machine manque de stabilité, les défauts apparaissent vite. Un bon outil aide aussi à garder une coupe propre.
Faut-il privilégier le fraisage ou le tournage selon la forme de la pièce ?
Oui, la forme guide le choix. Le fraisage convient mieux aux surfaces planes, aux poches et aux formes ouvertes. Le tournage est plus adapté aux pièces rondes ou cylindriques. Pour une pièce complexe, le CNC peut compléter l’un ou l’autre afin d’obtenir la précision voulue.
Quels contrôles demander avant de valider la fabrication finale ?
Demandez un contrôle dimensionnel, un contrôle visuel et, si besoin, une vérification de stabilité sur la pièce. Pour un usage mécanique ou électronique, il est utile de comparer la cote réelle au plan. Un contrôle simple permet souvent d’éviter un écart coûteux avant la livraison finale.